Pemilihan Kelas Stainless Steel untuk Katup Gerbang
Pemilihan Kelas Bahan untukKatup Gerbang Baja Tahan Karat Pemilihan tingkat material untuk katup gerbang baja tahan karat ditentukan oleh karakteristik media, serta kondisi layanan suhu-tekanan. Tiga grade cor yang banyak digunakan tercantum di bawah ini:
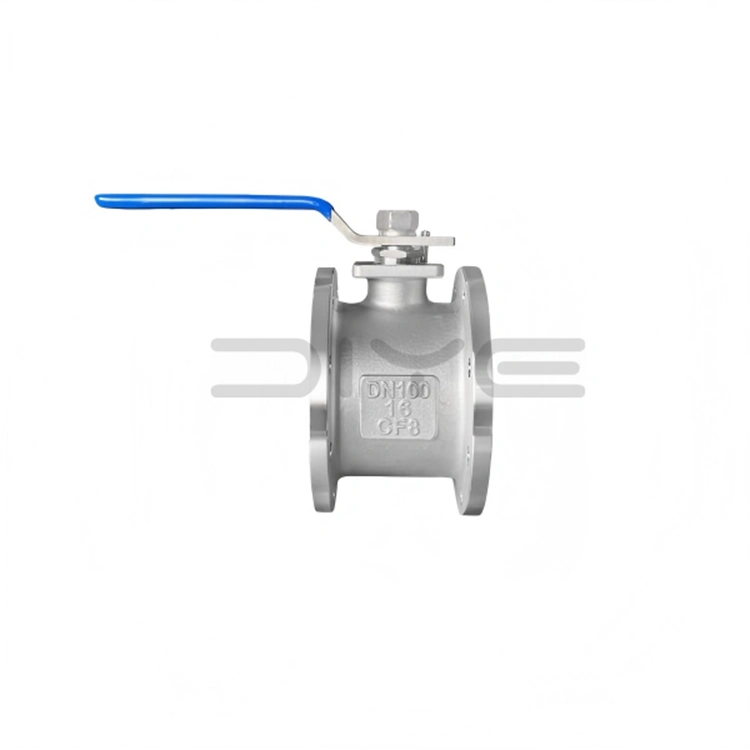
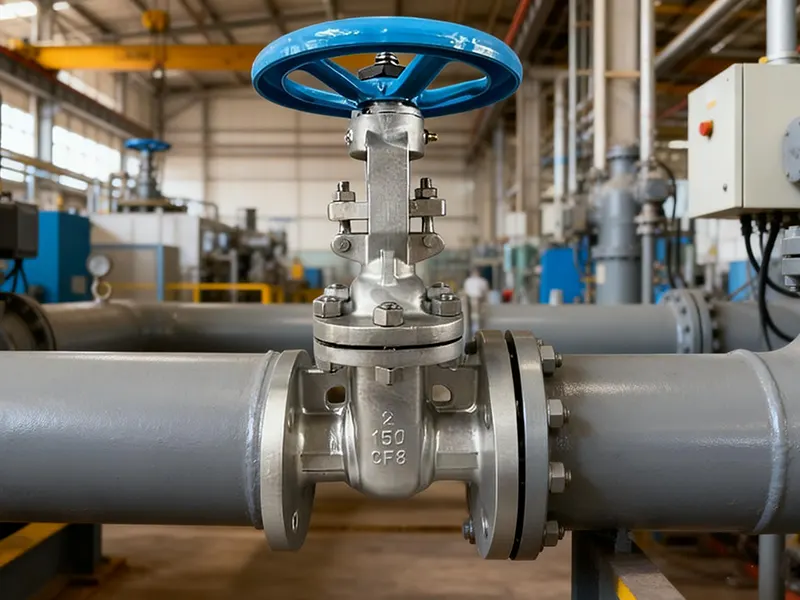
CF8 (Baja Tahan Karat 304):Cocok untuk media yang agak korosif seperti asam nitrat encer dan asam organik. Produk ini tahan terhadap suhu pengoperasian hingga 400°C dan memberikan kinerja paling hemat biaya.
CF8M (Baja Tahan Karat 316):Dirancang untuk layanan yang cukup korosif termasuk asam sulfat encer, asam fosfat, dan air laut. Suhu pengoperasian maksimumnya mencapai 450°C; penambahan molibdenum secara signifikan meningkatkan ketahanan terhadap korosi pitting.
CF3M (Baja Tahan Karat 316L ultra-rendah karbon):Lebih disukai untuk rakitan yang dilas. Kandungan karbonnya dijaga di bawah 0,03%, yang secara efektif mencegah korosi antar butir dalam zona yang terkena dampak panas las.
Untuk kondisi pengoperasian khusus, tersedia grade alternatif:
CF8C (Baja Tahan Karat 347):Penambahan niobium menstabilkan karbon dan memberikan ketahanan yang sangat baik terhadap korosi intergranular suhu tinggi.
CN7M (Paduan 20):Diformulasikan khusus untuk layanan asam sulfat pekat panas.
Prosedur pemilihan kelas:
Konfirmasikan jenis dan konsentrasi media proses
Lihat buku panduan ketahanan korosi untuk memverifikasi kompatibilitas korosi pada grade kandidat
Tentukan parameter suhu dan tekanan pengoperasian
Selesaikan grade yang memenuhi persyaratan korosi dan suhu tekanan
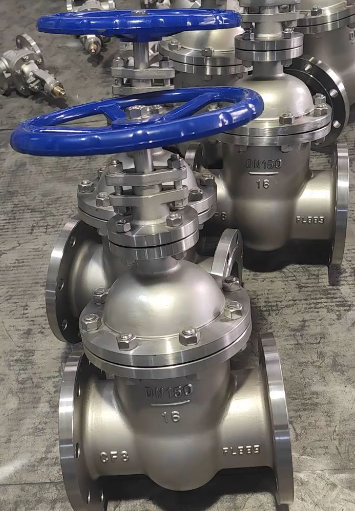
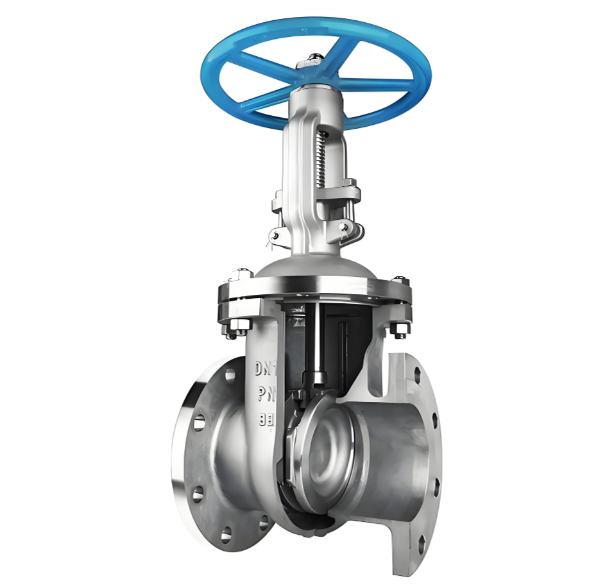
Karakteristik Pengecoran & PemesinanKatup Gerbang Baja Tahan KaratPraktik pengecoran untuk katup gerbang baja tahan karat sangat berbeda dengan katup gerbang baja karbon.
Baja tahan karat menunjukkan fluiditas logam cair yang lebih buruk dibandingkan dengan baja karbon. Suhu penuangan harus dinaikkan sebesar 50‑80°C untuk mencapai pengisian cetakan yang lengkap; suhu yang berlebihan, bagaimanapun, menyebabkan struktur butiran menjadi kasar dan mengurangi kekuatan mekanik.
Baja tahan karat juga memiliki penyusutan sekitar 1,5 kali lebih tinggi dibandingkan baja karbon. Oleh karena itu, riser yang lebih besar wajib ada dalam desain sistem gerbang untuk mengurangi rongga penyusutan yang parah. Skala permukaan yang lebih keras terbentuk selama pengecoran, sehingga pengocokan dan penggilingan menjadi lebih memakan waktu.
Dalam operasi pemesinan, baja tahan karat memiliki kemampuan pemesinan yang buruk dan kecenderungan pengerasan kerja yang kuat, sehingga mempercepat keausan pahat. Penanggulangan praktisnya mencakup penggunaan perkakas pemotong karbida semen seri YG, mengurangi kecepatan pemotongan hingga 60‑70% dari nilai tipikal untuk baja karbon, dan menerapkan laju pemakanan yang lebih tinggi untuk menghindari pahat menempel pada lapisan permukaan yang diperkeras dengan kerja.
Perhatian khusus harus diberikan pada permukaan penyegelan yang menghadap keras. Koefisien ekspansi termal yang tidak sesuai antara logam dasar baja tahan karat dan endapan keras Stellite dapat menyebabkan tegangan sisa dan distorsi komponen setelah pengelasan. Perawatan Permukaan dan Pasifasi untuk Katup Gerbang Baja Tahan Karat Meskipun baja tahan karat memiliki ketahanan korosi intrinsik, penyelesaian permukaan dan pasivasi yang tepat tetap penting untuk masa pakai yang andal.
Perawatan permukaan bagian dalam:
Jalur aliran internal dibersihkan dengan ledakan untuk menghilangkan kerak tuang dan sisa pasir. Komponen kemudian diolah dengan larutan pasif asam nitrat-hidrofluorat campuran. Perawatan ini menghilangkan kontaminasi besi bebas pada permukaan dan menghasilkan lapisan pasif kromium-oksida yang seragam dan padat dengan ketebalan 2‑5nm — penghalang inti yang memberikan perlindungan terhadap korosi.
Kualitas pasivasi divalidasi melalui uji titik biru: larutan uji (kalium ferricyanide ditambah asam nitrat) diaplikasikan ke permukaan. Hasil passing tidak menunjukkan perubahan warna biru dalam waktu 30 detik; bintik biru menunjukkan kontaminasi sisa besi bebas.
Perawatan permukaan luar:
Biasanya, katup gerbang baja tahan karat tidak memerlukan lapisan cat eksternal berkat ketahanan korosi atmosferik yang baik. Jika spesifikasi proyek mewajibkan penandaan cat, primer epoksi harus diaplikasikan terlebih dahulu untuk mengatasi daya rekat cat yang buruk pada permukaan baja tahan karat yang halus, diikuti dengan pengaplikasian lapisan atas.
Permukaan penyegelan flensa dilapisi dengan gemuk anti karat untuk perlindungan sementara selama pengangkutan dan penyimpanan, menghindari titik karat di permukaan yang dapat mengganggu kinerja penyegelan.
Berita Terkait
- Apa Itu Katup Gerbang Baja Tempa dan Bagaimana Mendukung Kontrol Aliran Industri yang Andal?
- Saringan Y Bergelang ANSI 150LB Baja Tahan Karat untuk Filtrasi Pipa yang Andal
- Proses Pengujian Lengkap Ball Valve Stainless Steel | Inspeksi Standar & Jaminan Kualitas
- Katup Kupu-Kupu Sanitasi 3 Bagian untuk Sistem Kontrol Cairan Higienis
- Tren Katup Periksa Sanitary Union dalam Pemrosesan Cairan Higienis Modern
- Katup Bola Flange Dua Bagian: Prinsip Struktural, Aturan Pemasangan, dan Batasan Aplikasi
Tinggalkan aku pesan